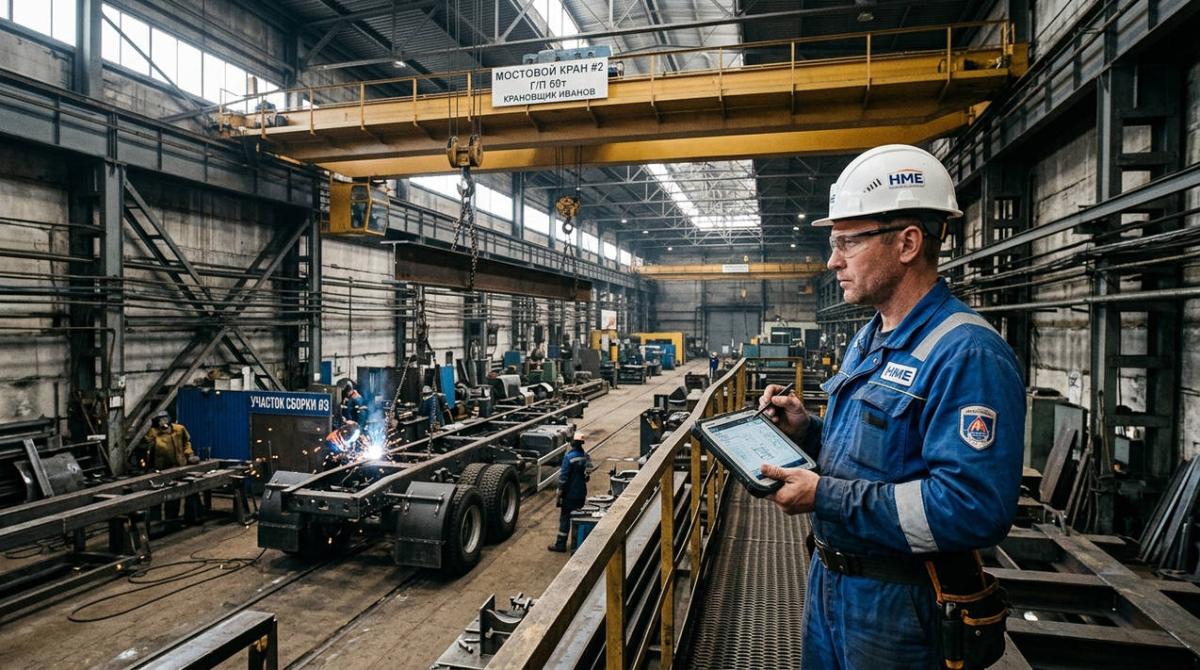
Непрерывный производственный цикл предприятий металлургии, горнорудного сектора, энергетики и тяжелого машиностроения напрямую зависит от эксплуатационной надежности подъемных сооружений. Внезапный аварийный выход из строя мостового технологического или козлового перегрузочного крана мгновенно останавливает смежные технологические цепочки. Прямые и косвенные убытки от простоя цехов за считанные часы превышают стоимость годового планово-предупредительного ремонта всего парка подъемного оборудования.
Для главных инженеров, руководителей ОГМ и специалистов по материально-техническому обеспечению вопрос о том, как продлить срок службы грузоподъёмного оборудования, лежит в плоскости точного предиктивного контроля пар трения и сопряженных механизмов. Поддержание паспортных параметров кранового хозяйства требует систематического подхода к дефектовке и заблаговременного восполнения ремонтного фонда.
Надежность тяжелого подъемного оборудования закладывается не только расчетным запасом прочности главных балок, но и ресурсом быстроизнашиваемых узлов, воспринимающих знакопеременные контактные напряжения при каждом цикле подъема и перемещения груза.
Ограничение поставок оригинальных узлов для оборудования зарубежного производства и прекращение выпуска запчастей к кранам советских серий создали серьезные вызовы для снабжения. В сложившихся реалиях профессиональное изготовление запасных частей для грузоподъёмных кранов по согласованной конструкторской документации и техническим заданиям заказчика стало ключевым методом обеспечения безаварийной работы промышленных объектов.
Предупредительная замена выработавших ресурс компонентов позволяет исключить разрушительные аварийные ситуации и защитить несущие металлоконструкции от предельных деформаций. Такой подход гарантирует безопасную эксплуатацию техники в рамках требований надзорных органов и сохраняет проектный эксплуатационный ресурс оборудования на десятилетия.
Нормативный и фактический ресурс кранового хозяйства: классификация и режимы работы
Каждая грузовая подъемная машина проектируется с учетом расчетного срока службы, который фиксируется в паспорте изделия и технической документации завода-изготовителя. Этот показатель непосредственно зависит от назначенного режима работы крана и его механизмов, определяемого действующими стандартами ГОСТ по интенсивности использования и коэффициенту нагружения. На практике металлургические, грейферные и магнитные краны с высокой интенсивностью циклов вырабатывают ресурс отдельных механических узлов значительно быстрее, чем машины общего назначения.
На фактическую долговечность кранового оборудования влияет комплекс неблагоприятных эксплуатационных факторов, характерных для тяжелой индустрии:
- Высокие динамические и ударные нагрузки при интенсивном разгоне, резком торможении и перемещении грузов предельной массы;
- Экстремальный температурный фон литейных цехов и термических участков, вызывающий деградацию структуры смазочных материалов;
- Высокая концентрация абразивной пыли, металлической стружки и химически агрессивных паров в воздухе рабочей зоны;
- Естественная усталость конструкционных сталей под воздействием многомиллионных знакопеременных циклов нагружения.
Главным условием сохранения ресурса оборудования является четкое разграничение понятий износа сменных механических деталей и старения несущих металлоконструкций. Своевременное снятие дефектных колес, шкивов и передач исключает передачу резонансных вибраций и перекосов на пролетные балки, сохраняя базовый металлокаркас машины в пределах допустимых упругих деформаций.
Ходовая часть: крановые колеса, буксы и направляющие пути
Ходовая группа мостовых и козловых кранов работает в режиме постоянного контакта поверхностей качения с подкрановым рельсом. Наибольшему износу подвергаются двухребордные колеса К2Р, одноребордные К1Р, а также подшипниковые узлы угловых и разъемных букс. Малейшее отклонение геометрии кранового пути приводит к интенсивному боковому трению реборд о головку рельса, вызывая ускоренное истончение направляющих элементов.
Специалисты ремонтных служб выделяют следующие характерные дефекты ходовых колес, требующие немедленной реакции со стороны ОГМ и ОМТС:
- Критический износ реборд по толщине, превышающий нормативные пределы браковки;
- Контактно-усталостное выкрашивание (питтинг) и появление рисок на цилиндрической поверхности катания;
- Радиальное биение и конусная выработка дорожки качения из-за перекоса балансирных тележек;
- Образование усталостных микротрещин в зоне галтелей и в теле ступицы колеса.
Эксплуатация колес с изношенными ребордами приводит к эффекту «закусывания» ходовой части, возрастанию сопротивления движению и перегрузке электродвигателей передвижения. В таблице ниже приведены предельные критерии дефектовки элементов ходовой группы согласно нормативной документации.
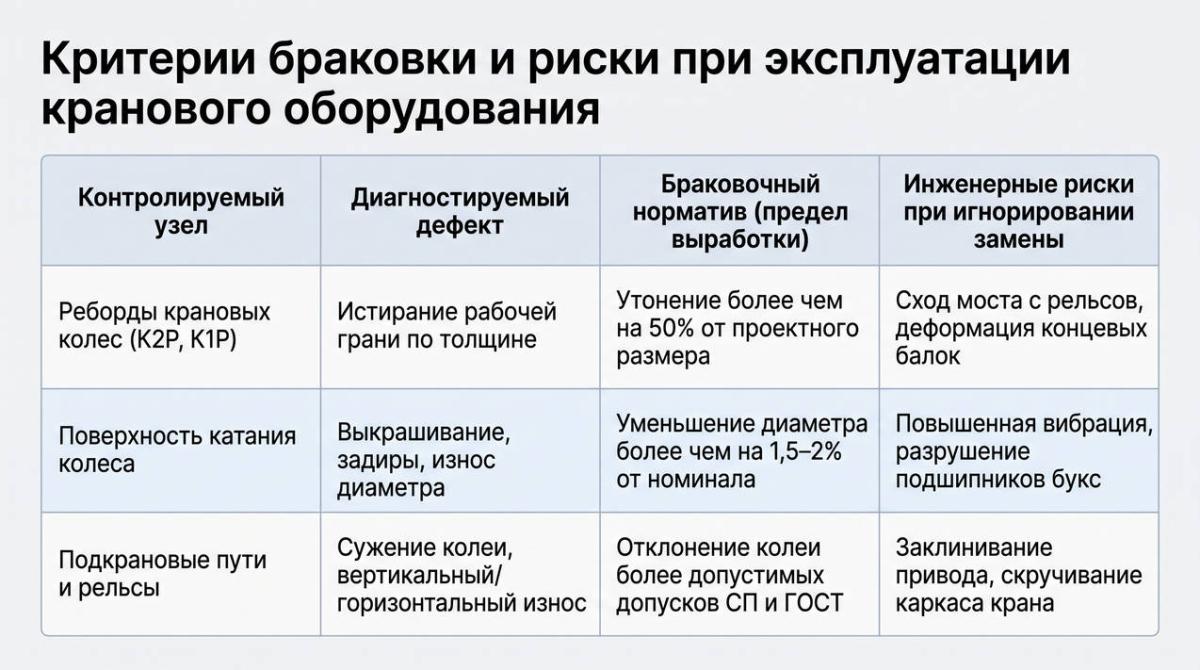
Для предотвращения аварийного выхода колес из строя крайне важно контролировать твердость контактного слоя. Использование качественных поковок из конструкционной стали с объемной закалкой или закалкой токами высокой частоты обеспечивает необходимую пластичность сердцевины при высокой твердости рабочей дорожки и реборд, минимизируя истирание подкрановых рельсов.
Механизмы подъема: канатно-блочная система, крюковые подвески и грузовые барабаны
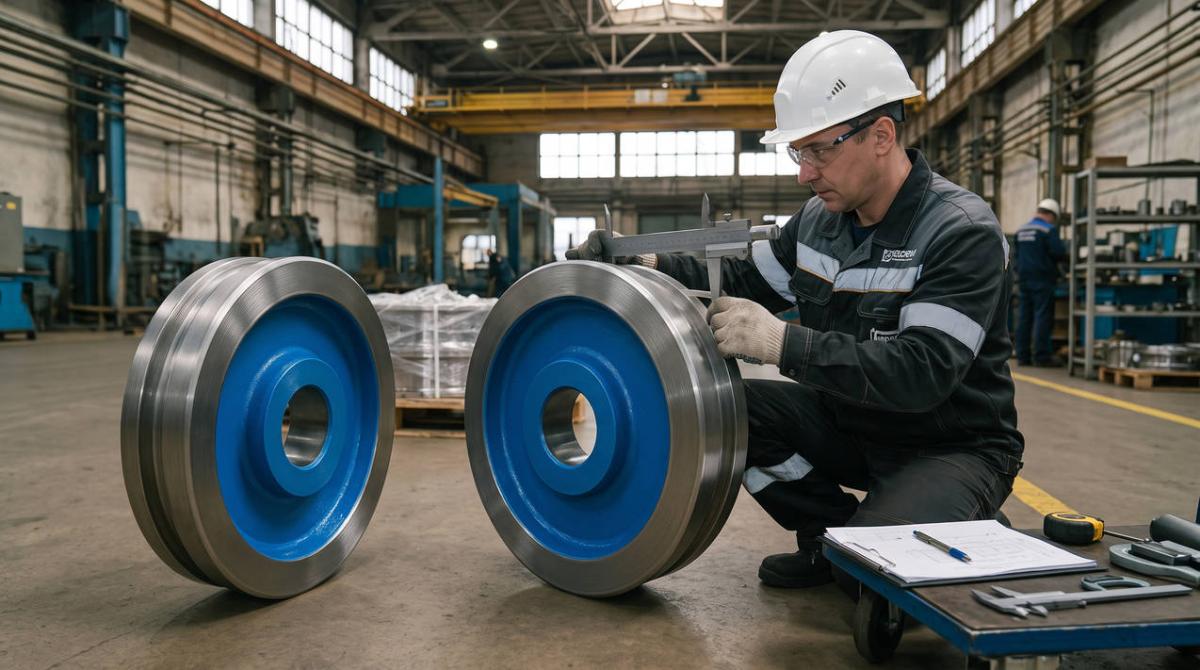
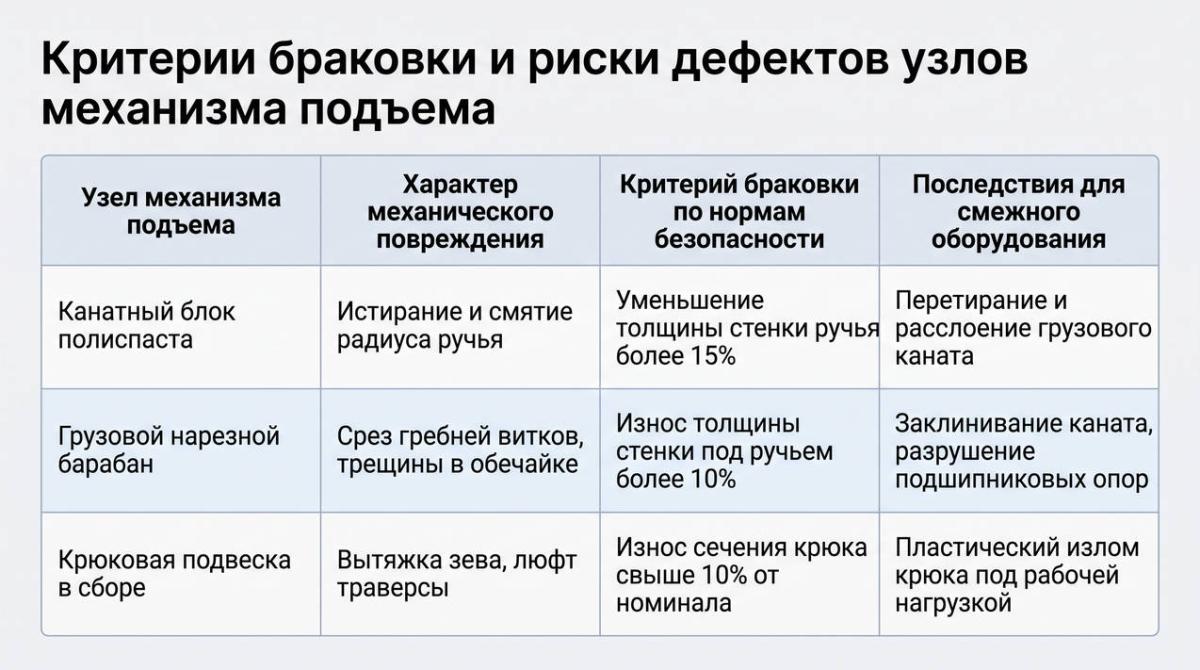
Механизм главного подъема испытывает экстремальные статические и циклические нагрузки при каждом рабочем цикле. В металлургических цехах и на объектах атомного машиностроения отказ подъемного узла классифицируется как авария первой категории. Безопасность технологических процессов зависит от согласованной работы кинематической цепочки: грузовой канат, направляющие блоки, грузовой барабан и крюковая подвеска.
Канатные блоки полиспаста подвергаются комбинированному износу под воздействием контактного трения и радиального давления стального каната. Истирание профиля ручья блока меняет радиус соприкосновения с канатом, провоцируя защемление прядей и ускоренный обрыв проволок внешнего слоя. Контроль геометрии ручьев и состояния подшипниковых опор блоков исключает риски внезапного падения перемещаемого груза.
Для предотвращения аварийных ситуаций службы технического надзора и отделы главного механика ориентируются на следующие параметры выбраковки узлов подъема:
- Выработка профиля ручья канатного блока по глубине более чем на двадцать процентов от диаметра каната;
- Радиальное биение и критический износ гребней нарезки грузового барабана, уменьшающий толщину стенки ниже нормативного предела;
- Увеличение зева кованого или штампованного крюка более чем на десять процентов от первоначального размера;
- Критический износ шейки крюка в зоне посадки траверсы и разрушение тел качения упорного шарикоподшипника.
Нарезные барабаны механизмов подъема работают в условиях знакопеременного кручения и изгиба. Выкрашивание витков нарезки или неравномерная выработка приводят к перехлесту каната при многослойной навивке и рывкам при подъеме. Замена изношенных барабанов и блоков на новые изделия с прецизионной механической обработкой посадочных мест сохраняет расчетный ресурс грузовых канатов и снижает радиальные нагрузки на подшипниковые узлы.
Трансмиссионная и тормозная группа: шкивы, муфты и редукторные передачи
Трансмиссия кранового привода передает крутящий момент от электродвигателя к исполнительным механизмам передвижения и подъема. В условиях частых пусков, реверсов и динамических торможений детали вращения испытывают циклические крутильные удары. Тормозные колодочные шкивы серий ТКГ и ТКП, зубчатые муфты МЗ и тихоходные валы редукторов работают на пределе усталостной прочности конструкционных сталей.
Тормозной шкив выполняет задачу удержания груза и остановки механизмов крана при регламентном или аварийном отключении питания. Трение между фрикционными накладками колодок и рабочей поверхностью шкива вызывает циклический локальный нагрев. Возникающие температурные перепады ведут к структурным трансформациям поверхностного слоя металла и потере тормозного момента.
Ключевыми критериями предельного износа элементов трансмиссии и тормозных устройств служат следующие дефекты:
- Появление кольцевых задиров, рисок глубиной более полумиллиметра и термических трещин на рабочей поверхности обода шкива;
- Равномерное уменьшение толщины обода тормозного шкива более чем на двадцать пять процентов от начальной величины;
- Боковой износ зубьев зубчатых муфт МЗ и МЗП свыше пределов, установленных паспортом завода-изготовителя;
- Усталостное выкрашивание зубьев быстроходных и тихоходных вал-шестерен цилиндрических редукторов.
Игнорирование люфтов в зубчатых муфтах вызывает расцентровку быстроходных валов редуктора и роторов электродвигателей. Возникающая несоосность провоцирует высокочастотную вибрацию, разрушающую тела качения и сепараторы опорных подшипников. Предупредительная замена соединительных полумуфт и изношенных валов восстанавливает соосность кинематической линии и снижает механические потери в приводе.
Эффект домино: влияние износа быстроизнашиваемых деталей на несущие металлоконструкции
Распространенной ошибкой служб материально-технического обеспечения является восприятие износа отдельных деталей как локальной механической проблемы. В тяжелом подъемно-транспортном оборудовании все узлы связаны жесткими кинематическими и статическими зависимостями. Несвоевременная замена сравнительно недорогой изнашиваемой детали неизбежно запускает каскад механических отказов, разрушающих капитальные элементы крана.
Показательным примером служит эксплуатация ходовых колес с критическим односторонним износом реборды. Отклонение колесной базы вызывает постоянный перекос моста крана при передвижении по цеховым путям. Силы бокового сопротивления передаются через буксы непосредственно на концевые балки, порождая знакопеременные изгибающие и крутящие моменты, не предусмотренные проектным расчетом несущей рамы.
В результате цепной реакции механических повреждений развиваются необратимые дефекты несущих металлоконструкций:
- Появление усталостных трещин в сварных швах диафрагм и узлов соединения главных и концевых балок;
- Остаточные деформации и скручивание коробчатых или решетчатых несущих конструкций пролета;
- Разрушение узлов крепления подкрановых путей и растрескивание железобетонных подкрановых балок;
- Выкрашивание посадочных мест под подшипниковые буксы с потерей проектной геометрии тележки.
Восстановление геометрии пролетных строений крана требует остановки технологического пролета, привлечения специализированных монтажных организаций и проведения сложных сварочно-рихтовочных работ. Регулярная выбраковка и монтаж новых изнашиваемых компонентов заводского изготовления локализуют нагрузки внутри расчетных кинематических пар, сохраняя металлокаркас оборудования в границах упругих деформаций на протяжении нормативного срока службы.
Инженерная стратегия предиктивного технического обслуживания и инструментального мониторинга
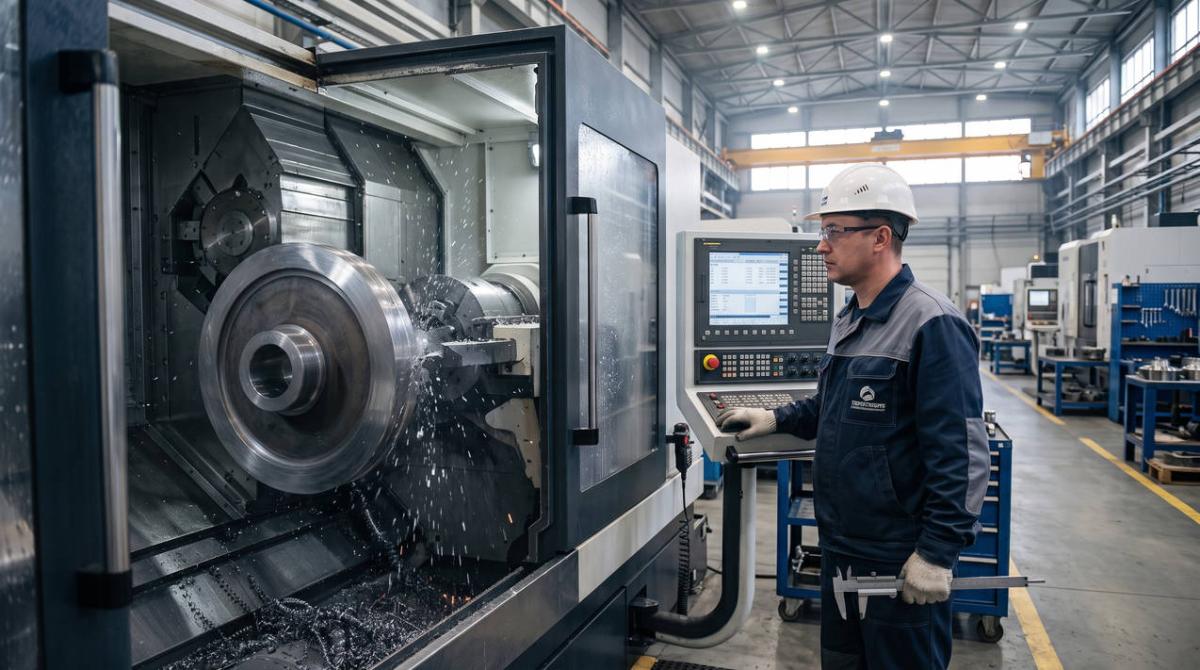
Переход от аварийно-восстановительных ремонтов к системе предиктивного технического обслуживания по фактическому состоянию позволяет промышленным предприятиям оптимизировать операционные расходы на ТОиР. Планово-предупредительный ремонт базируется не на календарных сроках, а на объективных данных неразрушающего контроля и виброакустической диагностики кинематических пар. Такой подход исключает внезапные отказы подъемных машин и предотвращает преждевременный демонтаж узлов с невыработанным ресурсом.
Регулярный мониторинг кранового парка силами ОГМ включает комплекс инструментальных измерений, выявляющих скрытые дефекты на стадии зарождения микротрещин. Специалисты ремонтных служб контролируют биение валов, амплитуду виброскорости подшипниковых опор редукторов, геометрию направляющих рельсов и тепловые поля электромеханических приводов. Своевременная фиксация отклонений параметров позволяет заблаговременно включить изнашиваемый узел в план закупок ОМТС.
Для поддержания механической части в проектных допусках регламент предиктивного обслуживания предусматривает следующие обязательные процедуры:
- Ультразвуковая дефектоскопия (УЗД) осей ходовых колес, грузовых крюков, барабанных валов и траверс для исключения подповерхностных усталостных трещин;
- Магнитопорошковый контроль (МПК) тормозных шкивов и зубчатых муфт на наличие поверхностных концентраторов напряжений;
- Спектральный анализ продуктов износа в пробах редукторного масла для оценки скорости деградации зубчатых зацеплений;
- Лазерно-оптическая нивелировка подкрановых путей с замером сужения, уширения и перепада высот головок рельсов.
Особое значение имеет соблюдение смазочных карт оборудования. Эксплуатация механизмов подъема и передвижения в условиях запыленности и термических перепадов требует применения специализированных синтетических масел и противозадирных пластичных смазок с EP-присадками. Корректно подобранная смазочная среда разделяет фрикционные поверхности гидродинамической пленкой, снижая контактные напряжения и замедляя абразивный износ трущихся пар.
Критерии качества запасных частей: металлургия, термообработка и реверс-инжиниринг
Надежность и ресурс восстановленного кранового узла на девяносто процентов определяются физико-механическими свойствами применяемого металлопроката и соблюдением технологии термической обработки. Стремление снизить закупочную стоимость за счет использования фасонного стального литья вместо поковок является грубейшей ошибкой снабжения. Литые заготовки марок 35Л или 55Л часто содержат скрытые усадочные раковины, газовые поры и неметаллические включения, которые при знакопеременных динамических ударах становятся очагами хрупкого разрушения.
В тяжелом машиностроении стандартом для ответственных деталей ходовой группы и трансмиссии служат кованые и штампованные заготовки из конструкционных легированных сталей 65Г, 40Х и 34ХН1М. Пластическая деформация слитка при ковке измельчает зерно аустенита, заваривает внутренние микропустоты и формирует благоприятную волокнистую структуру металла вдоль линий действия главных рабочих напряжений.
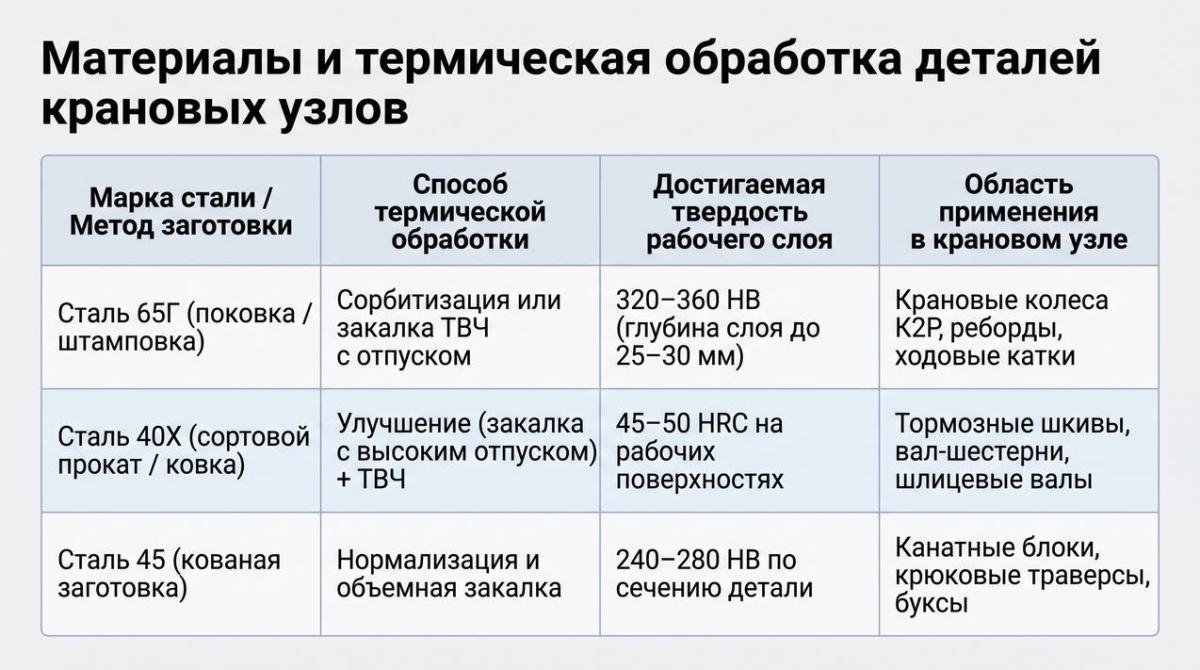
Для ходовых колес критически важен градиент твердости: рабочий слой дорожки качения и реборд должен обладать высокой износостойкостью, а сердцевина колеса обязана сохранять вязкость для демпфирования динамических ударов при проезде рельсовых стыков. Поверхностное упрочнение токами высокой частоты или контролируемая сорбитизация исключают хрупкое скалывание реборд при осевых смещениях моста.
В условиях импортозамещения узлов европейских и азиатских кранов востребован метод реверс-инжиниринга. При отсутствии оригинальных заводских чертежей инженеры-конструкторы выполняют трехмерное лазерное сканирование изношенного образца, определяют спектральный состав сплава на искровом оптико-эмиссионном спектрометре и рассчитывают прочностные посадки. Разработка рабочей конструкторской документации по ЕСКД обеспечивает полное соответствие вновь изготовленной детали эксплуатационным характеристикам заводского оригинала.
Регламент входного контроля закупаемых комплектующих для ОМТС и ОГМ
Предотвращение поставок контрафактной и некондиционной продукции требует внедрения жесткого регламента входного контроля на складах промышленных предприятий. Детали грузоподъемных машин относятся к категории изделий повышенной опасности, поэтому каждая партия запасных частей должна сопровождаться полным комплектом закрывающей технической документации. Несоответствие твердости или геометрических параметров закупленной детали приводит к ускоренному износу сопряженных механизмов и аннулированию гарантии завода-изготовителя крана.
Специалисты отдела материально-технического снабжения совместно с представителями ОГМ и лаборатории неразрушающего контроля обязаны осуществлять проверку по трем базовым направлениям:
- Аудит документации: проверка оригинальных паспортов качества на изделия по ГОСТ 2.601, сертификатов завода-изготовителя на металлопрокат с указанием плавки, а также протоколов испытаний термообработки;
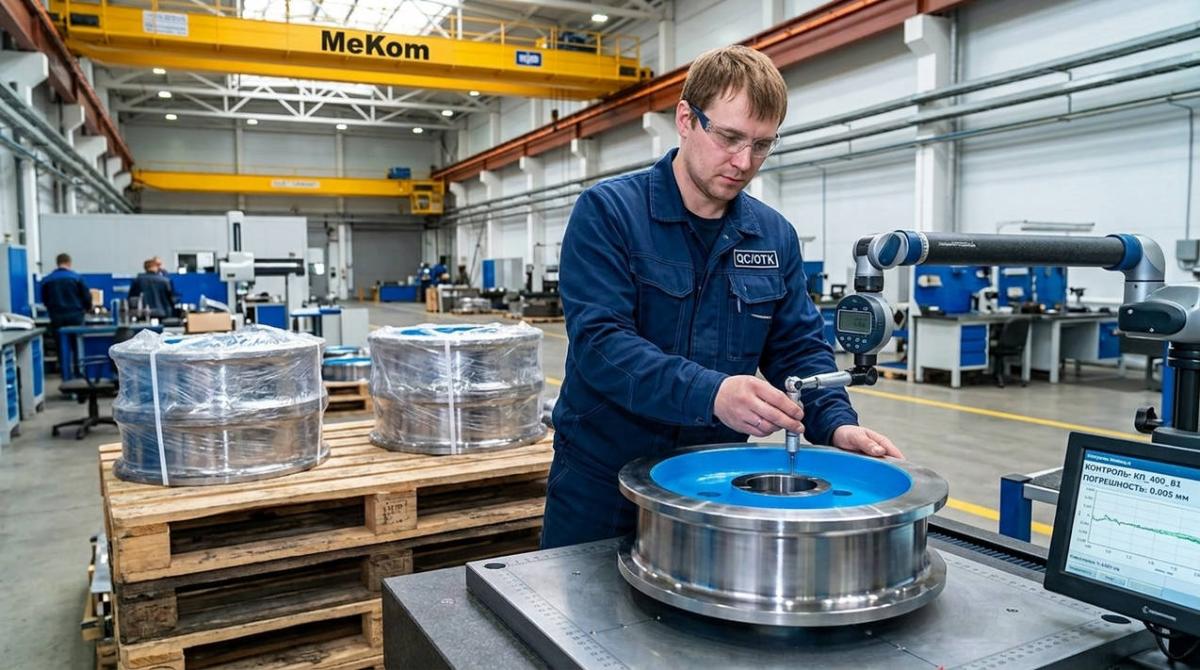
- Инструментальный контроль геометрии: проверка посадочных шеек валов, диаметров отверстий ступиц и профилей ручьев канатных блоков с использованием микрометрического и индикаторного инструмента на соответствие полям допусков;
- Стилоскопирование и замер твердости: контроль химического состава экспресс-анализатором для подтверждения легирующих элементов и измерение твердости закаленных слоев портативными динамическими или ультразвуковыми твердомерами по шкалам Бринелля и Роквелла;
- Капиллярная или УЗК-проверка: выборочный контроль тела поковок на отсутствие скрытых флокенов, расслоений и трещин термообработки.
Результаты входного контроля в обязательном порядке фиксируются в журналах учета ОТК и актах входного контроля. Внедрение сквозной прослеживаемости качества закупаемых деталей исключает попадание бракованных узлов на монтажную площадку и снимает риски претензий со стороны органов Ростехнадзора при плановых проверках опасного производственного объекта.
Модернизация и реконструкция кранового парка: инструменты снижения износа механики
Физический износ сменных узлов кранового оборудования тесно связан с характеристиками системы электропривода. Устаревшие релейно-контакторные схемы управления с фазными роторами создают жесткие динамические удары при ступенчатом переключении контроллера. Ступенчатый пуск провоцирует пробуксовку ходовых колес, рывки грузового каната и ударные нагрузки на зубчатые зацепления редукторов, многократно ускоряя деградацию сопряженных металлических поверхностей.
Комплексная модернизация электрооборудования с установкой частотно-регулируемого привода (ЧРП) переводит эксплуатацию подъемного сооружения в щадящий режим. Плавный разгон и контролируемое бесступенчатое электродинамическое торможение сводят к минимуму механические удары в кинематических парах. Механические колодочные тормоза в такой схеме срабатывают только в момент полной остановки для удержания вала, что увеличивает ресурс тормозных шкивов и обкладок в несколько раз.
Инженерный план модернизации кранов тяжелых режимов работы охватывает следующие технические решения:
- Монтаж преобразователей частоты с векторным управлением на механизмы подъема и передвижения моста и тележки;
- Перевод управления грузоподъемной машиной с морально устаревших подвесных пультов и кабин на защищенное радиоуправление;
- Установка оптических датчиков сближения и прецизионных концевых выключателей для исключения жестких ударов о тупиковые упоры;
- Интеграция микропроцессорных ограничителей грузоподъемности (ОГП) и регистраторов параметров работы крана.
Перевод на радиоуправление повышает точность позиционирования ответственных грузов и исключает рывки при кантовке крупногабаритных отливок или поковок. Оператор получает лучший визуальный обзор зоны монтажа, что уменьшает число циклов паразитного перемещения тележки и снижает общий эксплуатационный наклеп на ребордах ходовых колес.
Экспертиза промышленной безопасности и продление нормативного срока службы крана
В соответствии с Федеральными нормами и правилами в области промышленной безопасности, эксплуатация подъемных сооружений, выработавших нормативный паспортный срок службы, допускается исключительно после проведения экспертизы промышленной безопасности (ЭПБ). Для мостовых кранов тяжелых групп классификации нормативный срок составляет от пятнадцати до двадцати пяти лет. По истечении этого периода эксплуатирующая организация обязана подтвердить остаточный ресурс несущих конструкций и исправность кинематических звеньев.
Процедура обследования включает визуально-измерительный контроль сварных соединений главных балок, неразрушающий дефектоскопический контроль и поверочные прочностные расчеты. Однако ключевым условием выдачи положительного заключения ЭПБ выступает приведение механической части в полное соответствие с критериями заводских чертежей и допусков. Наличие трещин, сверхнормативного износа зубчатых венцов или критической выработки реборд колес влечет за собой предписание о немедленной остановке машины.
Регламент продления срока службы кранового оборудования реализуется по строгому алгоритму:
- Проведение инструментального обследования металлоконструкций и механических узлов экспертной организацией с лицензией Ростехнадзора;
- Составление дефектной ведомости с указанием деталей и сборочных единиц, достигших предельного браковочного износа;
- Демонтаж дефектных компонентов и монтаж новых сертифицированных запасных частей заводского изготовления с оформлением актов скрытых работ;
- Проведение статических испытаний нагрузкой, превышающей номинальную грузоподъемность на двадцать пять процентов, и динамических испытаний с перегрузом в десять процентов;
- Оформление заключения ЭПБ с установлением нового назначенного срока безопасной эксплуатации и внесением записи в паспорт крана.
Своевременная замена изношенных узлов на сертифицированные детали с подтвержденными физико-механическими свойствами позволяет законно продлевать назначенный ресурс подъемных сооружений с шагом от трех до пяти лет без риска внеплановых санкций со стороны надзорных органов.
Вопросы и ответы по продлению ресурса грузоподъемных машин
Каков нормативный срок службы мостовых и козловых кранов по ГОСТ?
Нормативный срок службы подъемных сооружений определяется паспортом завода-изготовителя и группой классификации по ГОСТ 34017-2016. Для кранов общего назначения легкого и среднего режимов работы он составляет порядка пятнадцати–двадцати лет. Для металлургических и технологических кранов тяжелого и весьма тяжелого режимов нормативный ресурс ограничивается десятью–пятнадцатью годами, после чего требуется обязательное проведение экспертизы промышленной безопасности.
Как продлить срок службы крана, если нормативный срок по паспорту уже истек?
Для законного продления эксплуатации необходимо привлечь экспертную организацию с действующей лицензией Ростехнадзора. Эксперты выполняют инструментальное обследование, замеры остаточной толщины металлоконструкций, дефектоскопию осей и барабанов. При выявлении предельного износа деталей выполняется их регламентная замена на новые узлы заводского изготовления. На основании положительных результатов статических и динамических испытаний выдается заключение ЭПБ с регистрацией в территориальном реестре ведомства.
Что выгоднее: восстановление деталей наплавкой или изготовление новых изделий?
Восстановление ответственных деталей методом наплавки несет скрытые технологические риски. Локальный термический нагрев создает зоны остаточных сварочных напряжений, снижает ударную вязкость стали и может приводить к отпуску закаленного слоя. Для ходовых колес, грузовых крюков, осей и валов редукторов нормативные требования Ростехнадзора однозначно предписывают установку новых сертифицированных деталей, изготовленных из кованых заготовок с контролем твердости и геометрии по ЕСКД.
Какие запасные части изнашиваются быстрее всего и требуют неснижаемого складского запаса?
В категорию критического износа входят двухребордные крановые колеса К2Р, тормозные шкивы диаметром от 160 до 500 мм с колодками, канатные блоки полиспаста, зубчатые венцы муфт серии МЗ и грузовые крюки в сборе с траверсами. Поддержание аварийного неснижаемого запаса (ЗИП) по данным позициям позволяет отделу материально-технического снабжения устранять простои оборудования за считанные часы.
Какие документы на запасные части запрашивает инспектор Ростехнадзора при проверке?
При плановом надзоре инспектор контролирует соответствие замененных деталей проектной документации крана. Обязательный комплект включает паспорт изделия установленного образца по ГОСТ 2.601 с отметкой ОТК завода-изготовителя, сертификаты качества на металлопрокат (поковку), протоколы измерения твердости термообработанного слоя, а также акты проведения неразрушающего контроля, если деталь относится к ответственным несущим элементам.
Заключение: инжиниринговый подход к надежности кранового парка
Управление ресурсом подъемно-транспортного оборудования на промышленных предприятиях требует перехода от практики ликвидации аварий к строгой инженерной дисциплине. Безаварийный межремонтный цикл базируется на трех составляющих: предиктивной инструментальной дефектовке, регулярном геодезическом контроле подкрановых путей и бескомпромиссном качестве закупаемых запасных частей.
По мнению генерального директора компании МеКом Евгения Чмерёва, долговечность тяжелого кранового хозяйства определяется точностью металлургического подбора и строгостью термической обработки каждой сопряженной детали: кованая структура стали, выверенный градиент закалки реборд и прецизионная геометрия посадок защищают базовые несущие балки от критических перекосов и сохраняют многомиллионные производственные фонды предприятий.
Производственно-инжиниринговая компания «МеКом» осуществляет выпуск широкой номенклатуры механических узлов, ходовых колес, тормозных шкивов, грузовых барабанов и канатных блоков по чертежам и образцам заказчиков из отраслей металлургии, ТЭК, горнорудного комплекса и атомной промышленности. Комплексный станочный парк и сквозной контроль качества в собственной лаборатории гарантируют строгое соблюдение конструкторской документации по ЕСКД и действующим ГОСТам.
Для получения экспертной консультации, согласования конструкторской документации или предварительного расчета стоимости изготовления деталей направьте техническое задание или опросные листы инженерам технологического департамента ООО «МеКом». Прямое взаимодействие с заводом-изготовителем гарантирует своевременное восполнение аварийного фонда ЗИП и бесперебойную работу вашего подъемного оборудования.